از فایل طراحی تا G-code؛ چکلیست Dry Run ایمن CNC

تبدیل یک طرح به حرکت امن دستگاه CNC فقط با خروجیگرفتن از نرمافزار CAM تمام نمیشود. بین فایل طراحی و فشردن دکمه Start باید واحد اندازهگیری، صفر قطعه، ابزار، محدوده حرکت و مسیرهای سریع کنترل شوند. این راهنما یک چکلیست عملی برای تبدیل فایل به G-code، بازبینی مسیر و اجرای Dry Run است؛ نه جایگزین آموزش نرمافزار یا دستورالعمل ایمنی دستگاه.
آنچه در این قسمت خواهید خواند
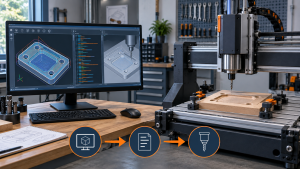
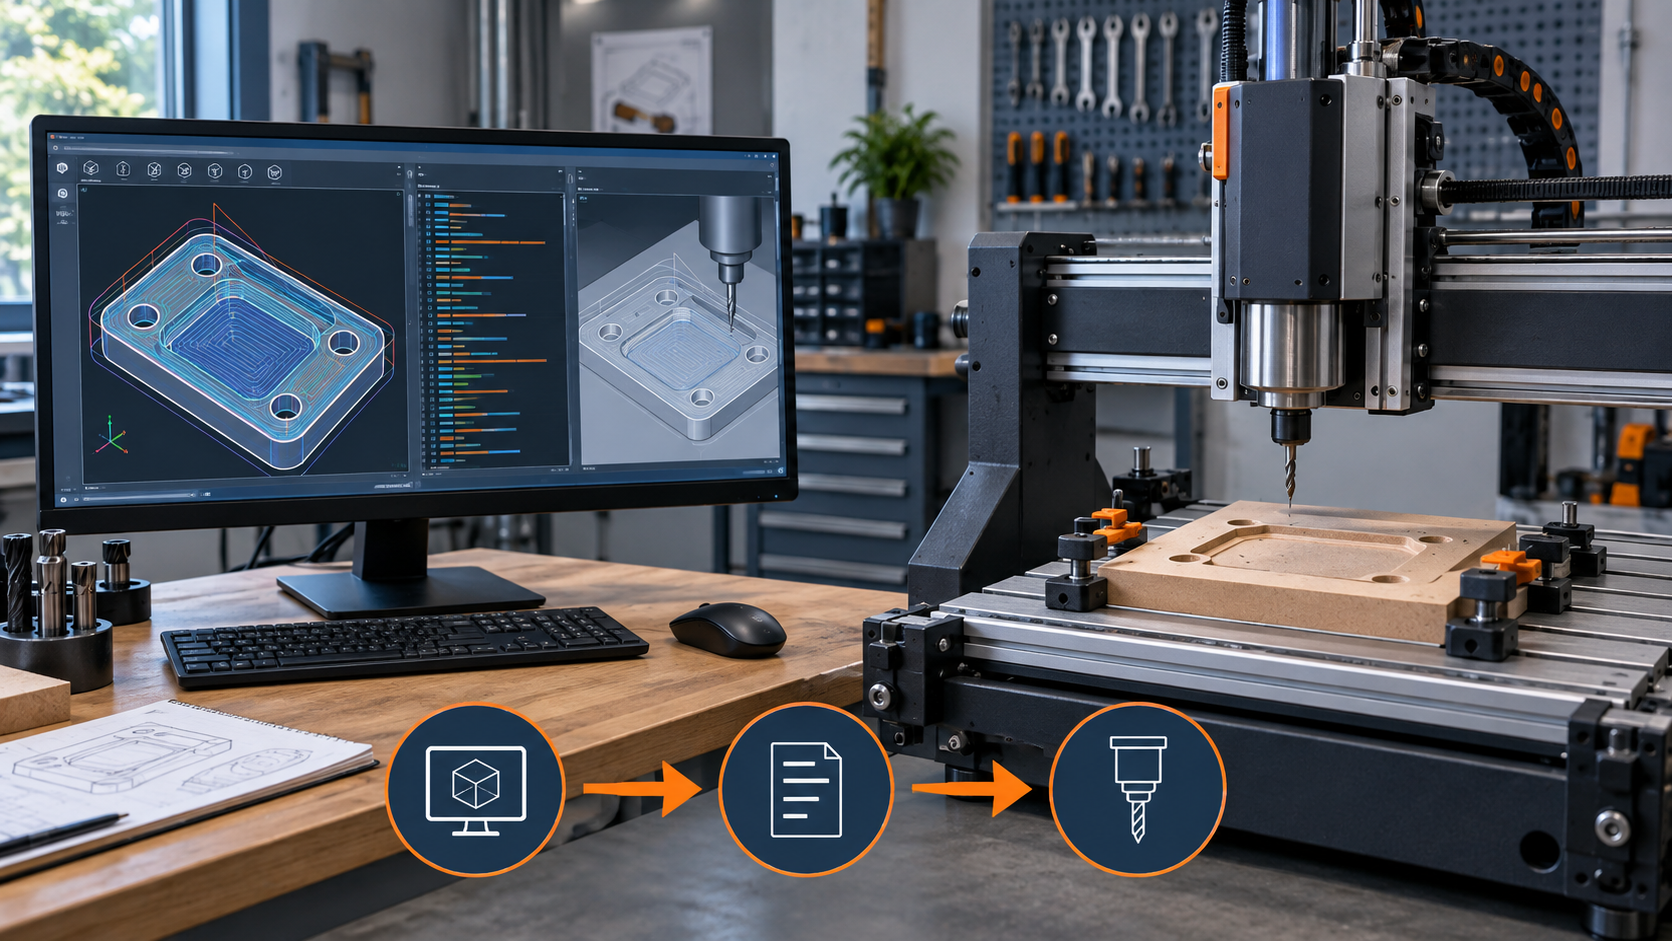
مسیر فایل طراحی تا اجرای CNC
- آمادهسازی هندسه: خطوط باز، نقاط تکراری، مقیاس و جهت قطعه در فایل CAD بررسی شود.
- تعریف خام: طول، عرض و ضخامت واقعی قطعه و محل صفر کار در CAM وارد شود.
- انتخاب ابزار و عملیات: قطر و طول ابزار، عمق هر پاس، عمق نهایی، نرخ پیشروی و دور اسپیندل متناسب با ماده تعیین شود.
- محاسبه Toolpath: ترتیب عملیات، جهت حرکت، مسیر ورود و خروج و ارتفاع امن Z بازبینی شود.
- انتخاب Post Processor: خروجی باید با کنترلر دستگاه سازگار باشد؛ فایل مناسب یک کنترلر الزاماً برای کنترلر دیگر مناسب نیست.
- بازبینی G-code: واحد، حالت مطلق یا افزایشی، صفر مختصات، محدوده محورها و فرمانهای شروع و پایان کنترل شود.
- Dry Run کنترلشده: ابتدا بدون درگیری ابزار با قطعه و با امکان توقف فوری، مسیر بررسی شود.
پنج کنترل مهم پیش از خروجی G-code
۱. واحد میلیمتر یا اینچ
یکی از پرخطرترین خطاها، تفاوت واحد فایل، نرمافزار CAM و کنترلر است. پیش از خروجی مطمئن شوید ابعاد نمایشدادهشده با قطعه واقعی تطابق دارد و کد واحد در ابتدای برنامه مشخص است. در بسیاری از کنترلرها G21 برای میلیمتر و G20 برای اینچ استفاده میشود.
۲. صفر قطعه و سیستم مختصات
محل صفر طراحی باید با نقطهای که روی دستگاه صفر میکنید یکسان باشد. گوشه قطعه، مرکز یا سطح میز هرکدام منطق متفاوتی دارند. قبل از اجرا، جهت مثبت محورهای X، Y و Z و سیستم مختصات کاری مانند G54 را کنترل کنید.
۳. قطر و طول واقعی ابزار
انتخاب نام ابزار کافی نیست. قطر برش، طول بیرونآمدگی، طول قسمت برنده و فضای گیرنده ابزار باید با مسیر محاسبهشده سازگار باشد. ابزار کوتاه ممکن است به گیره یا سطح قطعه نرسد و بیرونآمدگی بیش از حد میتواند لرزش را افزایش دهد.
۴. عمق هر پاس و ارتفاع امن
عمق زیاد هر پاس فشار بیشتری به ابزار، اسپیندل و سازه وارد میکند. ارتفاع امن Z نیز باید بالاتر از قطعه، گیره و موانع مسیر باشد. مقدار مناسب به جنس، ابزار و دستگاه وابسته است و نباید از یک پروژه به پروژه دیگر بدون بررسی کپی شود.
۵. محدوده حرکت دستگاه
ابعاد خام، صفر قطعه و تمام مسیرهای حرکت باید داخل کارگیر مفید دستگاه قرار گیرند. فقط اندازه طرح را نبینید؛ حرکت ورود و خروج، قطر ابزار و محل گیرهها نیز فضا میخواهند.
در ابتدای G-code چه چیزهایی را ببینیم؟
حالتهای فعال کنترلر ممکن است از برنامه قبلی باقی بمانند. به همین دلیل بهتر است فایل دارای شروع مشخص و قابلفهم باشد. بسته به کنترلر و نوع کار، مواردی مانند واحد، صفحه کاری، حالت فاصله مطلق یا افزایشی، سیستم مختصات، لغو جبرانهای قبلی و نرخ پیشروی باید آگاهانه تعیین شوند. اگر معنی یک فرمان را نمیدانید، فایل را روی دستگاه اجرا نکنید و از اپراتور یا پشتیبان فنی کمک بگیرید.
Dry Run چیست و چه چیزی را ثابت نمیکند؟
Dry Run اجرای آزمایشی مسیر با فاصله امن از قطعه یا در شرایط کنترلشده است. هدف آن مشاهده جهت محورها، ابعاد تقریبی حرکت، ترتیب عملیات، توقفها و نزدیکشدن به گیرههاست. Dry Run میتواند خطاهای واضح مسیر و صفر را آشکار کند، اما کیفیت برش، انتخاب درست سرعت و پیشروی یا مقاومت ابزار را تضمین نمیکند.
چکلیست Dry Run امن
- محدوده کاری خالی و گیرهها محکم باشند.
- محورهای دستگاه Home شده و صفر قطعه دوباره کنترل شود.
- ارتفاع Z برای آزمون بهاندازهای باشد که ابزار با قطعه و گیره برخورد نکند.
- Feed Override در شروع پایین نگه داشته شود و دسترسی به توقف اضطراری آزاد باشد.
- مسیرهای Rapid، تغییر ناگهانی Z و اولین حرکت پس از شروع با دقت مشاهده شوند.
- پس از هر تغییر در فایل، ابزار، صفر یا محل قطعه، بازبینی و Dry Run تکرار شود.
تفاوت Preview، Simulation و Dry Run
| مرحله | چه چیزی را بررسی میکند؟ | محدودیت |
|---|---|---|
| Preview در CAM | هندسه Toolpath و ترتیب عملیات | ممکن است تنظیم واقعی کنترلر و محل گیره را نداند |
| Visualizer در Sender | شکل G-code و جایگاه آن نسبت به صفر کاری | نمایش مسیر بهتنهایی رفتار مکانیکی دستگاه را تضمین نمیکند |
| Dry Run روی دستگاه | جهت و محدوده حرکت واقعی در شرایط کنترلشده | کیفیت برادهبرداری و بار واقعی ابزار را ثابت نمیکند |
خطاهای رایج که باید قبل از Start پیدا شوند
- خروجی اینچ برای پروژهای که با میلیمتر طراحی شده است.
- انتخاب Post Processor ناسازگار با کنترلر.
- صفر طراحی در مرکز، اما صفر دستگاه در گوشه قطعه.
- ارتفاع امن کمتر از ارتفاع گیره یا مانع.
- جا ماندن حالت G91 افزایشی یا Offset از اجرای قبلی.
- تعویض قطر ابزار بدون محاسبه مجدد Toolpath.
- قرارگرفتن بخشی از مسیر خارج از کارگیر مفید.
- شروع مستقیم روی قطعه اصلی بدون نمونه یا Dry Run.
کدام آموزش را بعد از این راهنما بخوانیم؟
اگر هنوز فایل CAM آماده نکردهاید، آموزش نرمافزار Aspire مرحله طراحی و ساخت Toolpath را توضیح میدهد. برای ارسال فایل به کنترلرهای مبتنی بر GRBL، آموزش Universal Gcode Sender و آموزش GRBL Controller را ببینید. نوع Sender باید با کنترلر واقعی دستگاه شما انتخاب شود.
پیش از خرید دستگاه، این مسیر را با پروژه واقعی بسنجید
اگر قصد خرید سی ان سی رومیزی ساموپلاس یا سی ان سی چوب تکنو را دارید، ابعاد قطعه، جنس غیرفلزی، نوع عملیات، ضخامت و فایل نمونه را با بخش فروش مطرح کنید. انتخاب دستگاه باید بر اساس پروژه واقعی انجام شود، نه صرفاً یک عدد توان یا ابعاد کلی.
جمعبندی
یک فایل G-code خوب فقط فایلی نیست که بدون خطای نرمافزاری باز شود؛ باید با کنترلر، واحد، ابزار، صفر قطعه، کارگیر و شرایط واقعی دستگاه هماهنگ باشد. Preview، بازبینی کد و Dry Run سه لایه مکمل هستند. حذف هرکدام، احتمال برخورد، خروج از محدوده یا خرابشدن قطعه را بیشتر میکند.
 دستگاه و کیت
 مواد مصرفی
 قطعات چاپ سه بعدی
 کنترل و حرکت
 دستگاه و کیت
 کنترل و فرمان
 حرکت و اسپیندل
 سازه و اتصالات
 ماشینآلات
 کنترل صنعتی
 کیت و دستگاه
 کیتهای آماده
 سازه و اتصالات
 انتقال حرکت
 موتور و اسپیندل
 درایور و نمایشگر