کالیبره کردن سیانسی رومیزی


کالیبراسیون CNC رومیزی یعنی بررسی و تنظیم رابطه میان فرمان نرمافزار و حرکت واقعی محورهای X، Y و Z. هدف این است که پیش از برش قطعه اصلی، خطای مکانیکی، جهت حرکت، steps/mm، گونیا بودن محورها و وضعیت اسپیندل جداگانه سنجیده شوند. این کار باید با سرعت کم، ابزار برش جداشده یا اسپیندل خاموش و با ثبت تنظیمات قبلی انجام شود.
آنچه در این قسمت خواهید خواند
قبل از تغییر تنظیمات، این موارد را کنترل کنید
- برق دستگاه را برای کنترل مکانیکی قطع کنید و لقی پیچها، کوپلینگها، تسمه، مهره لیداسکرو، ریل و واگن را بررسی کنید.
- سطح میز، گیره و قطعه آزمایشی تمیز و محکم باشند.
- تنظیمات فعلی کنترلر را ذخیره کنید؛ در GRBL خروجی فرمان
$$مرجع بازگشت است. - نوع کنترلر را مشخص کنید. پارامترهای GRBL با Mach3، DSP یا کنترلرهای اختصاصی یکسان نیستند.
- برای نخستین حرکت، ابزار را از قطعه دور نگه دارید و Emergency Stop در دسترس باشد.
تفاوت کالیبراسیون و جبران لقی
اگر محور در هر دو جهت به یک نسبت کم یا زیاد حرکت میکند، steps/mm میتواند عامل باشد. اگر نتیجه با تغییر جهت متفاوت است، ابتدا باید لقی، کوپلینگ، تسمه یا مهره بررسی شود. افزایش یا کاهش steps/mm لقی مکانیکی را درمان نمیکند و ممکن است خطا را فقط در یک جهت پنهان کند.
کالیبراسیون محورهای X، Y و Z در GRBL
در GRBL پارامترهای $100، $101 و $102 بهترتیب steps/mm محورهای X، Y و Z هستند. مقدار اولیه از گام موتور، microstep درایور و مقدار حرکت مکانیزم در هر دور به دست میآید:
steps/mm = (steps per revolution × microsteps) ÷ mm per revolution
برای تصحیح تجربی، یک حرکت نسبتاً بلند و امن فرمان دهید، مقدار واقعی را با ابزار مناسب اندازه بگیرید و مقدار جدید را محاسبه کنید:
steps/mm جدید = steps/mm فعلی × فاصله فرماندادهشده ÷ فاصله اندازهگیریشده
مثلاً اگر فرمان 100 میلیمتر داده شده ولی محور 99.5 میلیمتر حرکت کرده است، مقدار فعلی باید در نسبت 100 به 99.5 ضرب شود. هر محور را جداگانه آزمایش کنید، مقدار را ثبت کنید و همان حرکت را دوباره تکرار کنید. عدد نمونه را مستقیماً روی دستگاه دیگری کپی نکنید.
روال کمریسک اندازهگیری
- دستگاه را Home کنید؛ اگر دستگاه limit switch و Homing معتبر ندارد، مبدا کاری امن تعیین کنید.
- سرعت Jog را پایین بگذارید و آزاد بودن مسیر را کنترل کنید.
- یک فاصله مشخص، مثلاً 50 یا 100 میلیمتر، فرمان دهید؛ فاصله بزرگتر در محدوده امن خطای اندازهگیری را کمتر میکند.
- حرکت واقعی را با ساعت اندازهگیری، کولیس یا خطکش دقیق مناسب دامنه حرکت بسنجید.
- آزمون را در رفت و برگشت تکرار کنید. اختلاف جهت میتواند نشانه لقی باشد.
- پس از اصلاح، سه تکرار بگیرید و نتایج را ثبت کنید.
گونیا بودن محورهای X و Y
صحیح بودن steps/mm بهتنهایی مربع بودن حرکت را تضمین نمیکند. یک مستطیل بزرگ و کمعمق یا حرکت بدون برش اجرا کنید و دو قطر را اندازه بگیرید. اختلاف قطرها میتواند از خارج بودن محورهای X و Y از حالت عمود، شل بودن سازه یا خطای گیرهبندی باشد. پیش از تغییر نرمافزار، اتصالهای مکانیکی و تراز سازه را اصلاح کنید.
کنترل محور Z و صفر ابزار
در محور Z ابتدا جهت مثبت و منفی، سلامت کوپلینگ و آزاد بودن حرکت را بررسی کنید. سپس steps/mm را مانند سایر محورها بسنجید. صفر ابزار یک تنظیم کاری است و با کالیبراسیون steps/mm تفاوت دارد. اگر از Probe استفاده میکنید، ضخامت صفحه Probe و منطق ورودی باید مطابق کنترلر خودتان تنظیم شود؛ مقدار حدسی وارد نکنید.
بررسی اسپیندل و سطح میز
- لقی شعاعی ابزار، سلامت کولت و تمیزی محل تماس را بررسی کنید.
- برای بررسی عمود بودن اسپیندل نسبت به میز از ساعت اندازهگیری و بازوی مناسب استفاده کنید.
- رد ابزار روی سطح میتواند از Tram نامناسب، تاب میز یا لقی محور Z باشد.
- قبل از کفتراشی میز، علت مکانیکی را مشخص کنید؛ کفتراشی جای اصلاح سازه لق را نمیگیرد.
پارامترهای سرعت، شتاب و محدوده حرکت
در GRBL، $110 تا $112 حداکثر سرعت محورها، $120 تا $122 شتاب و $130 تا $132 محدوده حرکت را کنترل میکنند. این مقادیر را جدا از steps/mm تنظیم کنید. سرعت یا شتاب بیشازحد میتواند باعث از دست رفتن گام شود و نتیجه کالیبراسیون را خراب کند. مقدار پایدار باید با حاشیه اطمینان و بر اساس جرم محور، اصطکاک و توان موتور انتخاب شود.
خطاهای رایج و علت محتمل
| نشانه | علتهای محتمل | اقدام اولیه |
|---|---|---|
| خطا در هر دو جهت یکسان است | steps/mm نادرست | اندازهگیری طولانی و محاسبه نسبت |
| خطا پس از تغییر جهت ظاهر میشود | Backlash یا اتصال شل | کنترل کوپلینگ، تسمه، مهره و ریل |
| محور گاهی موقعیت از دست میدهد | سرعت/شتاب زیاد، گیر مکانیکی یا جریان نامناسب | کاهش بار و بررسی مکانیک و درایور توسط فرد متخصص |
| ابعاد درست ولی قطعه لوزی است | عمود نبودن X و Y | اندازهگیری قطرها و اصلاح سازه |
| عمق برش ناپایدار است | سطح نامسطح، لقی Z یا صفر ابزار نادرست | کنترل Tram، Probe و گیرهبندی |
تست نهایی قبل از برش واقعی
- یک Dry Run با اسپیندل خاموش و ابزار دور از میز اجرا کنید.
- جهت محورها، Home، محدودهها و توقف اضطراری را کنترل کنید.
- یک الگوی کوچک روی ماده ارزان با عمق و سرعت محافظهکارانه اجرا کنید.
- ابعاد، قطرها و عمق را اندازه بگیرید و نتیجه را کنار تنظیمات ثبت کنید.
- فقط بعد از تکرارپذیر بودن نتیجه سراغ قطعه اصلی بروید.
انتخاب دستگاه و کنترلر سازگار
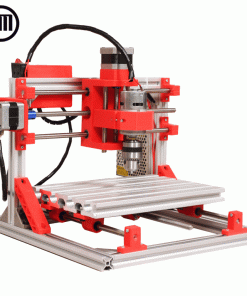
نام پارامترها و روش ذخیره تنظیمات در کنترلرها متفاوت است. برای شناخت تفاوت بردها، مقاله مقایسه کنترلرهای CNC را ببینید. اگر در حال بررسی دستگاه هستید، صفحه CNC رومیزی سامو ماشین مسیر مقایسه مدلهاست. لینک محصول موجود در نسخه قبلی صفحه نیز حذف نشده است، اما انتخاب نهایی باید بر اساس ابعاد مفید، کنترلر، جنس کار و خدمات انجام شود.
جمعبندی
کالیبراسیون موفق از مکانیک سالم شروع میشود: ابتدا لقی و گونیا بودن، سپس steps/mm، بعد سرعت و شتاب، و در پایان تست بدون برش و نمونه آزمایشی. قبل از هر تغییر، تنظیمات فعلی را ثبت کنید و عددهای دستگاه دیگر را بدون محاسبه روی کنترلر خود وارد نکنید.
کاربرد عملی: پس از تثبیت کالیبراسیون، راهنمای ساخت PCB با CNC خانگی مراحل Dry Run، حکاکی و کنترل الکتریکی نمونه را توضیح میدهد.
 دستگاه و کیت
 مواد مصرفی
 قطعات چاپ سه بعدی
 کنترل و حرکت
 دستگاه و کیت
 کنترل و فرمان
 حرکت و اسپیندل
 سازه و اتصالات
 ماشینآلات
 کنترل صنعتی
 کیت و دستگاه
 کیتهای آماده
 سازه و اتصالات
 انتقال حرکت
 موتور و اسپیندل
 درایور و نمایشگر